


Экструзионная 3D-печать (FDM)
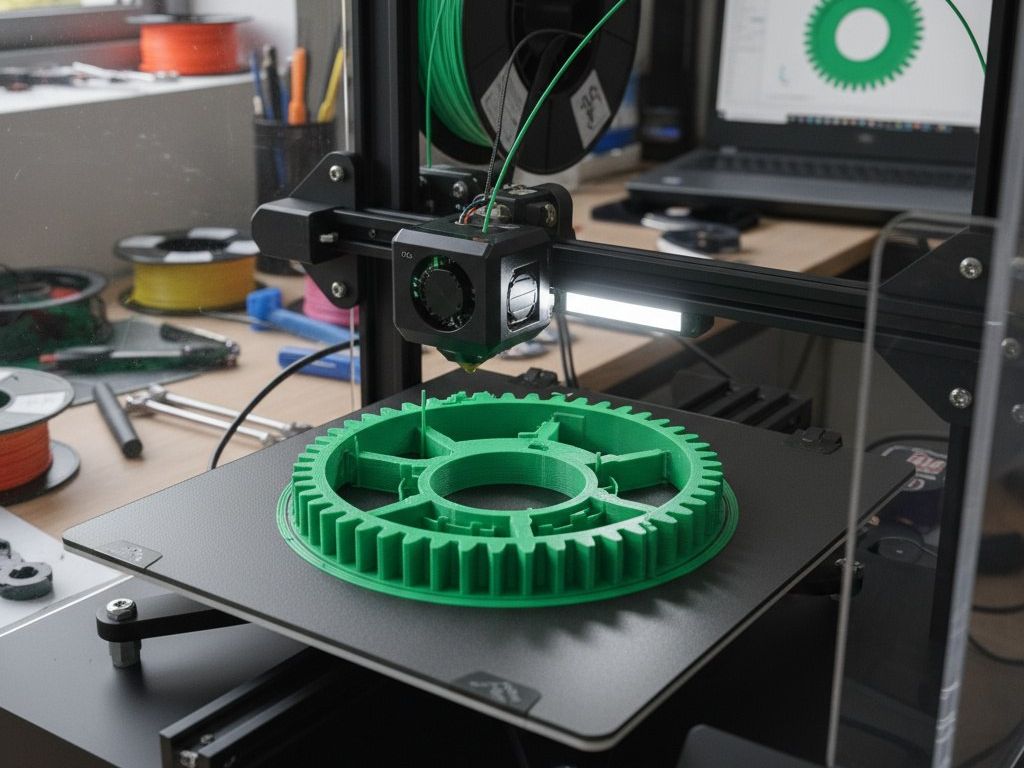
Самая популярная в любительской среде технология 3D-печати — это, конечно, FDM (Fused Deposition Modeling). Хотя технология была разработана в 90-х годах прошлого века, рассвет её произошёл после появления открытого проекта RepRap. Проект оказался настолько доступен для воспроизводства, что сделать простейший 3D-принтер стало возможно даже у себя дома, используя при этом подручные материалы и запчасти от старой техники.
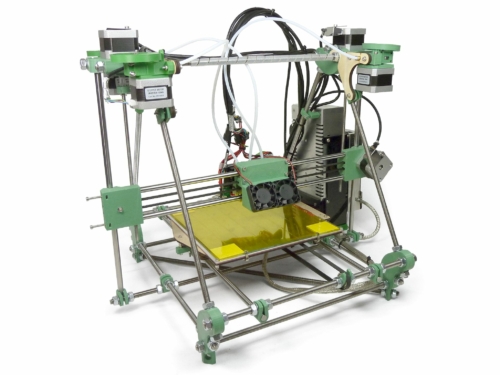
Как же устроена FDM печать?
Представьте обычный струйный принтер, который печатает на листе бумаги квадрат. Он тонким слоем наносит чернила на бумагу, чтобы получился аккуратный закрашенный квадрат. Теперь представьте, что вместо чернил у него пластиковая нить, а вместо бумаги — специальная платформа, к которой пластик хорошо прилипает.
За один проход принтер напечатает тонкий пластиковый квадрат, затем печатающая головка поднимется немного выше и напечатает ещё один слой, прямо сверху первого. Будучи нагретыми, слои пластика склеиваются и с каждым шагом квадрат будет расти в высоту, и наконец, превратится в объёмный кубик!
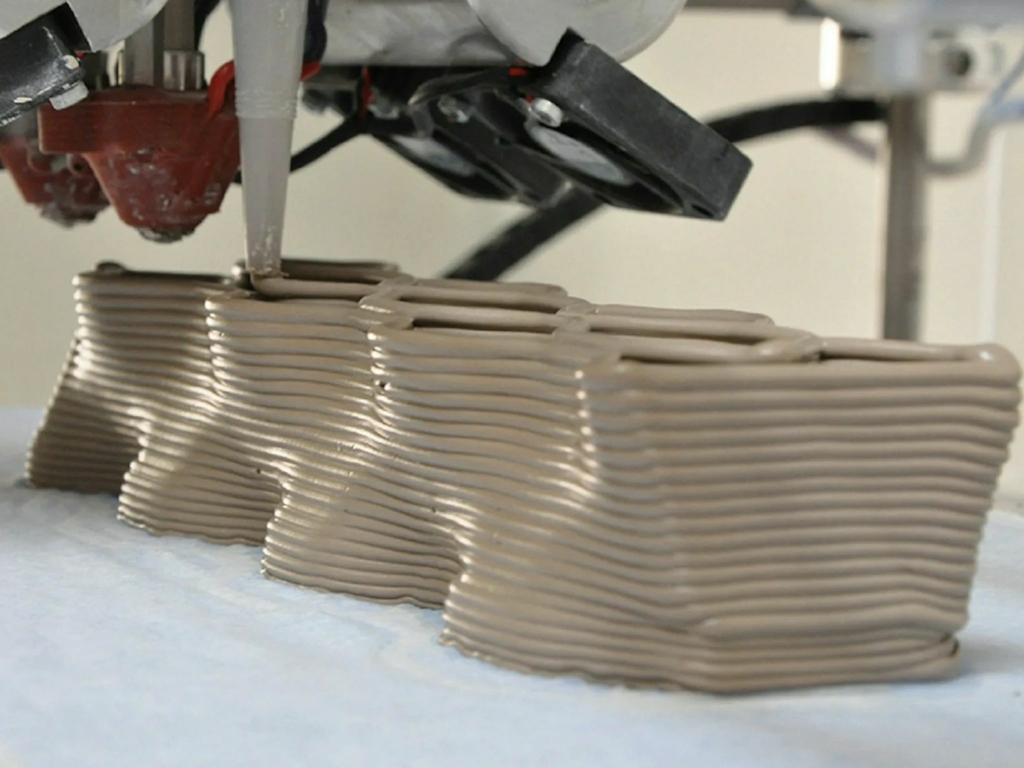
Лучше всего процесс печати виден при работе с такими материалами как глина или бетон. Слои у них получаются толстые, и невооружённым глазом видно как вырастает деталь.
Параметры печати FDM
Технология FDM имеет ряд ключевых параметров, которые влияют на свойства самого изделия и на сам процесс печати.
Толщина слоя
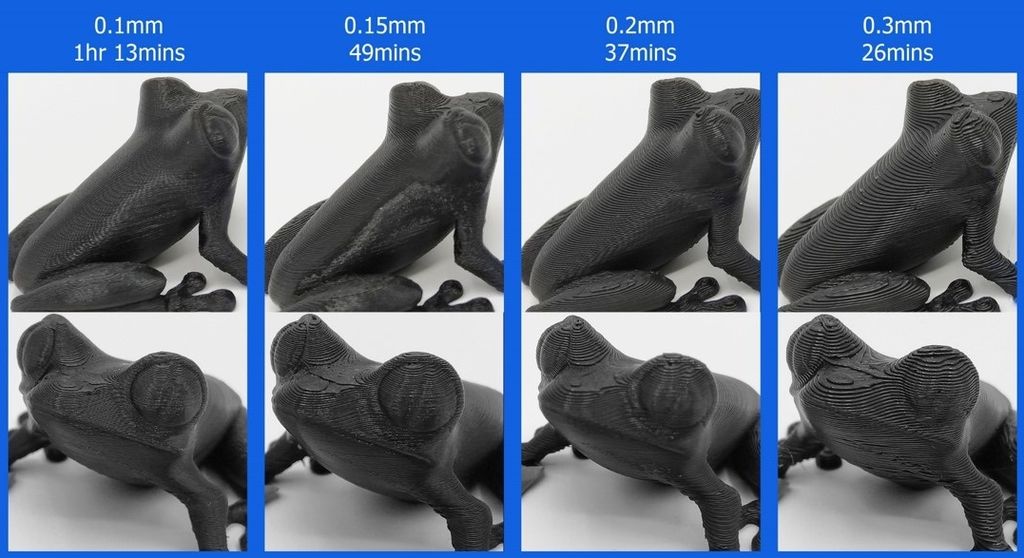
Это основной параметр, который определяет качество поверхности изделия. Чем меньше толщина слоя, тем более гладкой будет поверхность. Изделия, которые печатаются на обычных любительских 3D-принтерах рационально печатать с толщиной слоя 0,2 — 0,3 мм.
Поддержки
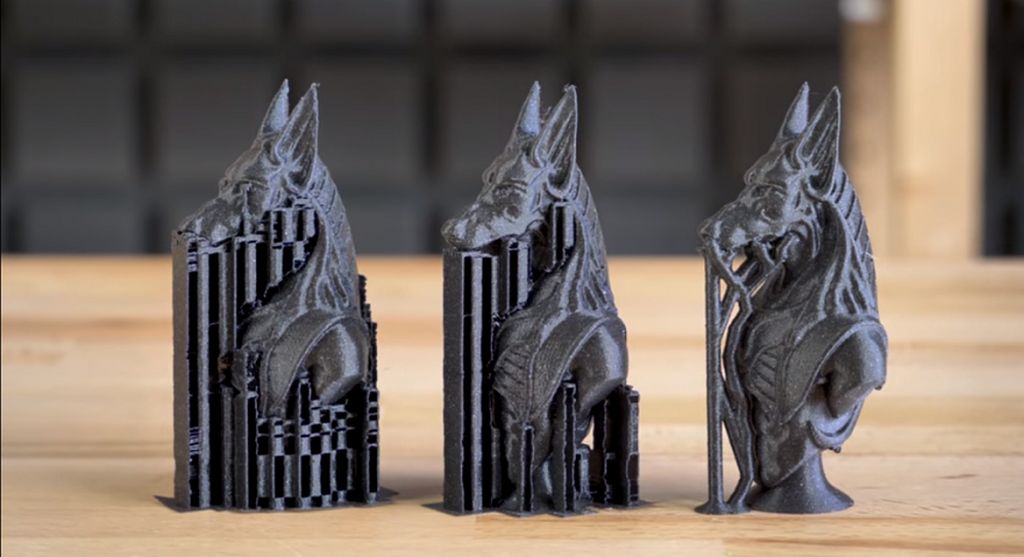
Если изделие имеет нависающие элементы, то для их печати потребуется построить дополнительные поддержки. Эти детали тратят пластик и время печати. Кроме того, для их удаления требуется дополнительная механическая обработка изделий.
Плотность заполнения
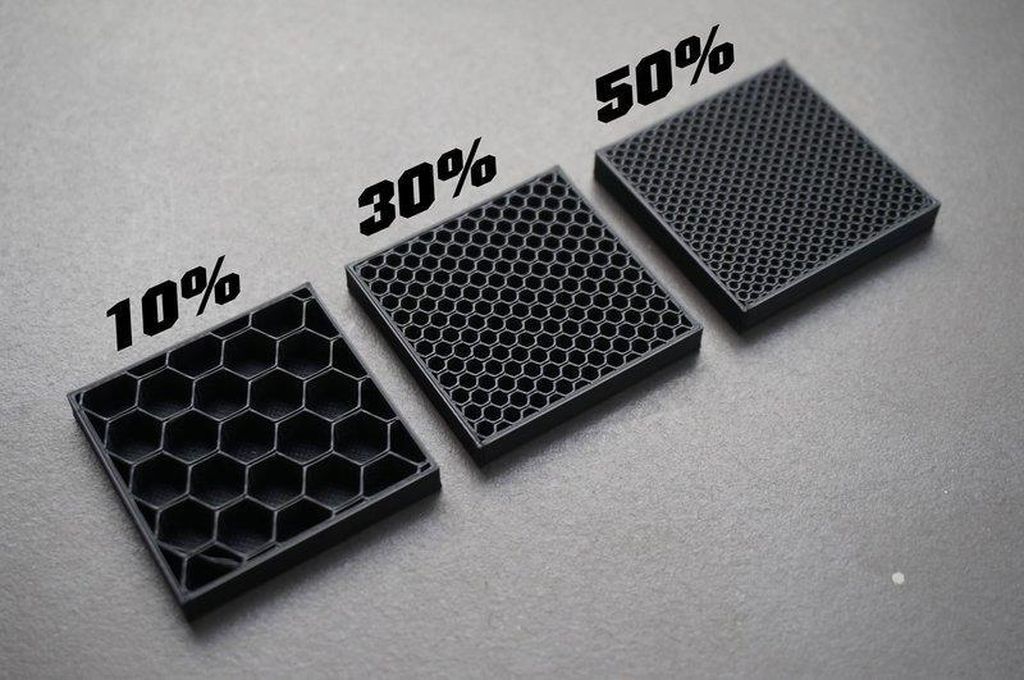
Изделие, напечатанное на 3D-принтере представляет собой монолитный каркас, заполненный порами. Плотность этих пор и определяет данные параметр. Чем выше плотность заполнения, тем прочнее деталь, но тем она дольше печатает и больше потребляет пластика.
На практике, для большинства прикладных задач плотности 20%-30% бывает вполне достаточно.
Скорость печати
Чем выше скорость печати, тем быстрее напечатается наше изделие. Однако, с увеличением скорость начинают возникать разного рода проблемы.
Чем быстрее скорость печати, тем быстрее должен прогреваться пластик в экструдере. Это требует более мощного нагревателя и различных ухищрений в конструкции.
Для застывания пластику нужно охлаждаться. То есть, наряду с тем, что экструдер должен сильнее нагреваться, последний напечатанный слой должен сильнее охлаждаться. Это требует особого подхода к обдуву пространства под соплом.
Материалы FDM
Изготовить детали при помощи экструзионного принтера можно из совершенно различных материалов. Из всего, что можно сделать вязким и выдавить через экструдер:
- пластмассы;
- композиты пластмасса+наполнитель (металл, углеволокно, стекловолокно и пр);
- бетонные смеси;
- керамика;
- пищевые продукты (шоколад, сахар, тесто и пр.).
В бытовой печати обычно используют четыре основных типа пластмасс: PLA, PETG, ABS и TPU. Реже: нейлон, SBS, HIPS. Также, для некоторых изделий могут понадобиться композитные материалы на основе этих пластиков, например, ABS+углеволокно или PLA+деревянные волокна.
Рассмотрим особенности каждого из основных пластиков.
PLA (полимолочная кислота, ПЛА)
Биоразлагаемый и биосовместимый пластик, на основе молочной кислоты. Сырьем для производства PLA служат возобновляемые ресурсы, такие как кукуруза и сахарный тростник. В промышленности используется для производства изделий с коротким сроком службы (пищевая упаковка, одноразовая посуда, пакеты, различная тара), а также в медицине, для производства хирургических нитей и штифтов.
Характеристики
- плотность: от 1,23 до 1,25 г/см³;
- прочность на разрыв: от 55 до 65 МПа;
- температура экструзии: от 180°С до 220°С;
- температура тепловой деформации: 55°C;
- температура стола: от 20°C до 60°C;
- скорость печати: 100 мм/с;
- степень усадки в диапазоне от 0,1% до 0,3%;
- высокая жесткость; модуль упругости при изгибе соответствует значению 3,8 ГПа;
- растворим в дихлорметане/дихлорэтане.
Достоинства
- низкая токсичность; отсутствие резкого запаха при печати; напечатанные изделия могут использоваться внутри помещений; допуск к контакту с пищевыми продуктами.
- хорошая свариваемость слоёв;
- хорошая адгезия к столу;
- отсутствие потребности в термокамере;
- напечатанные изделия имеют качественные финишные поверхности, не требующие постобработки;
- биоразлагаемый.
Недостатки
- низкая химическая стойкость;
- становится эластичным уже при 55-60 °С;
- хрупкий, особенно на морозе;
- гидроскопичность, нужно хранить в сухом месте и сушить после долгого хранения.
PETG (полиэтилентерефталатгликоль, ПЭТГ)
Наиболее часто используемый тип пластика на планете (в виде PET). Вы можете найти его в составе пластиковых бутылок, пищевых контейнеров, упаковки, игрушек, кухонной утвари и более распространенных пластиковых изделиях. Кроме того, этот перерабатываемый пластик можно формовать под давлением, выдувать, термоформовать, гнуть, резать и даже использовать для печати на 3D принтере.
Характеристики
- плотность: 1,27 г/см³;
- прочность на разрыв: от 37 до 55 МПа;
- температура экструзии: от 220°С до 250°С;
- температура тепловой деформации: от 80°C до 85°C;
- температура стола: от 70°С до 80°С;
- скорость печати: 100 мм/с.
Достоинства
- высокая химическая стойкость, отлично противостоит воде, маслам и многим химикатам;
- исключительно хорошая свариваемость слоёв;
- отсутствие потребности в термокамере;
- высокая ударостойкость;
- оптическая прозрачность для прозрачных цветов и глянец на поверхности;
- допуск контакта с пищей;
- практически отсутствует запах при печати;
- перерабатываемый;
Недостатки
- чрезмерная адгезия к столу, высокий риск повредить поверхность стола;
- гидроскопичность, нужно хранить в сухом месте и сушить после долгого хранения;
- чувствительность к скорости охлаждения, не рекомендуется использовать обдув на первых слоях, а для больших деталей обдув может быть вообще не нужен.
ABS (акрилбутадиенстирол, АБС)
Широко применяется для изготовления корпусов различных приборов, деталей автомобилей, игрушек, мебели и пр. В нормальных условиях нетоксичен. Обладает долговечностью в отсутствии прямых солнечных лучей и ультрафиолета.
Более эластичный, но менее твердый чем PLA пластик.
Самой большой проблемой при печати этим пластиком является его свойство деформироваться (основание детали по краям отлипает от стола). Чем больше поверхность соприкосновения со столом, тем выше вероятность отлипания детали во время печати. Кроме того, деталь может расслоиться в месте наибольшего напряжения. Так что для печати ABS пластиком рекомендуется использовать 3D-принтер с закрытой камерой, которая регулирует температуру вокруг детали.
Вторая проблема — токсичность. Работа с ABS-пластиком сопряжена с выделением токсичных испарений. При его нагреве в воздух попадает акрилонитрил — опасное для человека вещество. Хотя разовая печать небольшой детали не приведет к отравлению, даже кратковременное воздействие может вызвать недомогание, такое как головная боль и тошнота.
Характеристики
- плотность: 1,05 г/см³;
- прочность на разрыв: от 30 до 50 МПа;
- температура экструзии: от 245°С до 260°С;
- температура тепловой деформации: от 85°C до 110°C;
- модуль упругости при изгибе: 2,3 Гпа;
- усадка: от 0,4% до 0,7%;
- диапазон эксплуатационных температур от -40 °С до +100 °С;
- растворитель: ацетон, дихлорметан/дихлорэтан.
Достоинства
- отличная механическая прочность, ударная стойкость;
- высокая жесткость;
- высокая химическая стойкость: к бензину, к щелочам, кислотам, маслам;
- долговечность изделий, при условии отсутствия прямого воздействия солнечных лучей.
Недостатки
- сложность печати: сильно подвержен короблению (усадке) при остывании, требует обязательного использования нагреваемого стола (обычно 90-110°C) и закрытой камеры для поддержания стабильной температуры;
- высокая токсичность: при печати выделяет неприятный и потенциально вредный акрилонитрил.
TPU (термопластичный полиуретан)
Обладает высокой степенью эластичности, гибкости, стойкости к воздействию низких температур, а также щелочей и кислот. Используется в химической и автомобильной промышленности, служит для производства накладок в салон автомобиля, низа подошвы для обуви, обмотки силового кабеля, корпусов смартфонов, а также защитных аксессуаров. Идеален для создания трехмерных моделей архитектурных макетов и человеческих органов. Нельзя подвергать повторной переработке, у него практически полностью отсутствует запах, плохо подвергается механической обработке.
Характеристики
- плотность: 1,25 г/см³;
- температура экструзии: от 175°С до 190°С;
- температура стола: от 50°С до 70°С;
- твёрдость по Шору A=75 ед;
- рабочая температура: от -60°С до 120 °С.
Достоинства
- химическая стойкость: стоек к большинству бытовых растворителей;
- материал стоек к деформациям на растяжение и на сжатие;
- низкая гигроскопичность.
Недостатки
- механическая и химическая обработка затруднена.

