


Стереолитография (SLA/DLP/LCD)
3D-принтер работающей по технологии стереолитографии использует жидкий фотополимер (смолу), который затвердевает под воздействием ультрафиолетового света. Поскольку данная технология использует для выращивания объекта жидкость, а не вязкую пластмассу, то объект получается более детализированный.
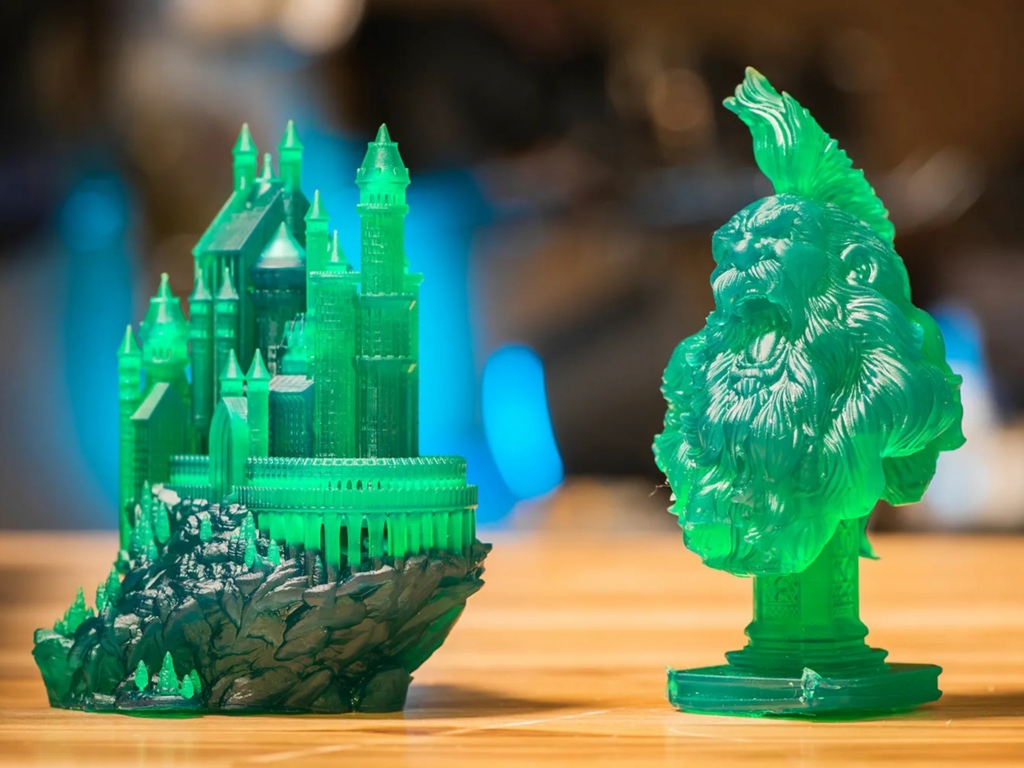
Наибольшее распространение получили три типа таких принтеров: SLA, DLP, LCD. Отличаются они только устройством засветки:
- SLA — здесь используется лазерный луч, который должен засветить каждую точку слоя последовательно;
- DLP — засветка происходит от матрицы микрозеркал, которые засвечивают слой мгновенно;
- LCD — обычный источник УФ-излучения светит через LCD матрицу, используемую в мониторах.
Основные части SLA 3D-принтера:
- ванночка с прозрачным дном, наполненная фотополимером;
- подъёмный механизм, с закреплённой на нём платформой;
- устройство засветки слоя: УФ лазер (SLA) или LCD матрица с УФ подсветкой;
- контроллер и периферия.
Как видно, устроен такой принтер значительно проще, чем FDM. В нём меньше механических узлов — это ещё одна причина более качественного результата.
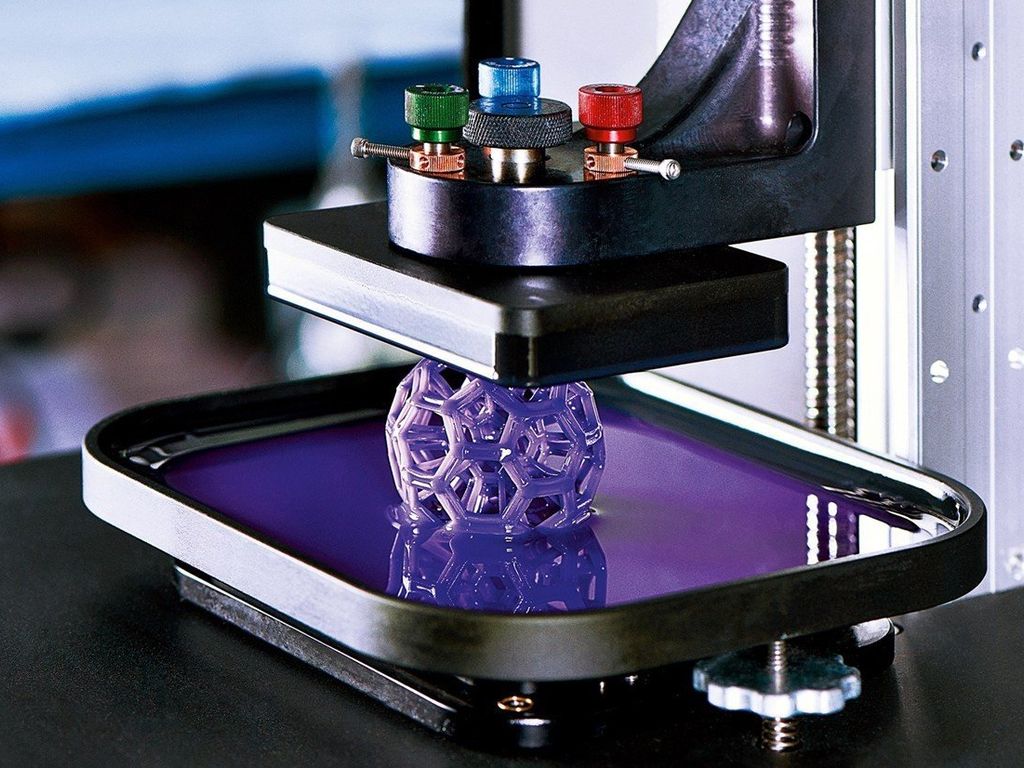
Вот как это происходит стереолитография, шаг за шагом:
- платформа опускается в фотополимер, оставляя под собой очень тонкий слой жидкости (тоньше человеческого волоса!).
- снизу, через прозрачное дно, устройство засветки проецирует на фотополимер контур первого слоя.
- в тех местах, куда попал свет, смола мгновенно затвердевает.
- платформа поднимается, отрывая первый слой от дна. Свежий жидкий фотополимер затекает на освободившееся место.
- платформа снова опускается, оставляя под собой новый тонкий слой фотополимера. Устройство засветки»рисует» следующий слой, который намертво прилипает к предыдущему.
Эти шаги повторяются сотни, а то и тысячи раз, пока деталь не будет готова. Принтер буквально вытягивает готовый объект из жидкого фотополимера.
Материалы SLA
Стандартные / Универсальные фотополимеры
Этот тип материалов подойдёт для большинства обычных задач: прототипирование моделей, сувениров, фигурок.
Стандартные фотополимеры дают хороший баланс между прочностью, точностью и ценой. После засветки часто имеют хрупкость.
Высокодетализированные / Ювелирные
Применяются для создания моделей с максимально возможной точностью и гладкой поверхностью (ювелирные изделия, миниатюры, зубные протезы).
Очень хрупкие, но передают мельчайшие детали без видимых слоев.
Прочные / Инженерные (ABS-like)
Инженерные фотополимеры используют для изготовления деталей, которые должны выдерживать нагрузки, удары или изгибы (функциональные прототипы, корпуса, инженерные изделия).
Они обладают повышенной ударной вязкостью и гибкостью, меньше хрупкие. Название «ABS-like» означает, что их свойства похожи на ABS-пластик.
Гибкие / Эластичные
Для печати деталей, которые должны гнуться и возвращать форму (прокладки, уплотнители, шины для дронов, протезы).
После засветки напоминают резину — их можно сжимать и растягивать. Степень гибкости бывает разной (например, как у автомобильной покрышки или как у мягкого ластика).
Литьевые (Castable)
Чаще всего применяются для изготовления ювелирных изделий и в литейном производстве. Из отпечатанной модели делают литейную форму, а затем смола полностью выгорает без остатка, оставляя полость для расплавленного металла.
Главное свойство — чистое и полное выгорание при высокой температуре.
Специализированные
Это смолы с особыми, часто «магическими» свойствами:
Термостойкие. Выдерживают высокие температуры (например, для литья форм или деталей near двигателя).
Биосовместимые. Используются в стоматологии и медицине (для капп, хирургических шаблонов). Проходят специальную сертификацию.
Горячетвердеющие (Hot Cure). После печати требуют засветки в горячей воде, что делает их в разы прочнее стандартных.
Церметы (Cermet). Смесь смолы и металлического порошка (например, нержавеющей стали). После печати и выгорания смолы деталь спекается в печи, становясь металлической.
Водорастворимые (Support). Используются не для самой модели, а для печати поддержек. Готовую деталь просто помещают в воду, и поддержки растворяются, не оставляя следов.

